你有没有想过,为什么产能和流程执行总是这么难?
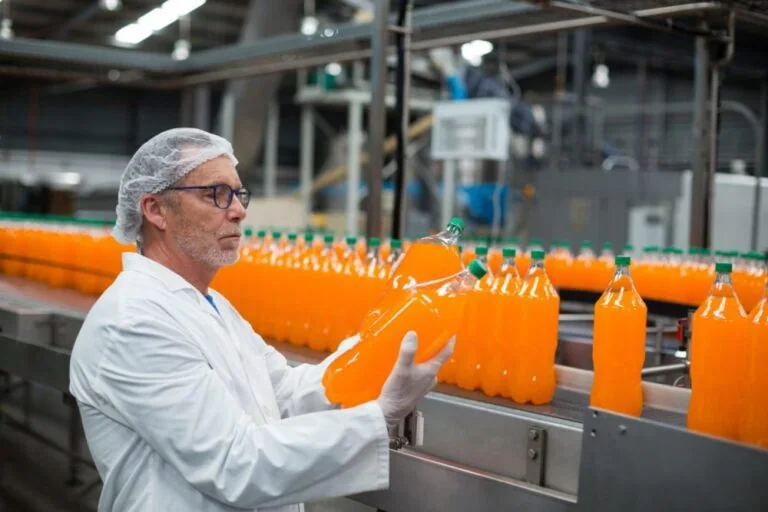
一家大型碳酸饮料灌装企业长期面临两难:生产人员与一线主管不断流失,生产需求又持续变化。这带来几个问题。第一,操作每台设备所需的组织知识不足,只能依赖少数长期员工承担全部培训。培养新主管和维修人员同样如此,只是责任更重。第二,由于生产需求变化,机械换型频次上升,新机修工也只能边干边学。
出于协作意愿,厂长首先同意对设备换型过程录像,以识别非增值步骤,目标是简化换型流程,减少停机、提高生产可用时间。
其次,他同意让资深员工接受访谈,把正确、高效操作设备所需的"隐性知识"记录下来。其中一项做法是让操作工自行组成团队,找出最高效的操作方法。
基于从小组收集到的信息,有三个关键培训领域明显需要处理:
- 需要开展操作工与机修工的入职培训,并对机修工进行故障排查技术的持续培训
- 需要把经过验证、达成一致的工艺步骤形成文件,用于操作工培训和后续入职,以保证一致与可重复
- 需要每日进行流程验证,确认所有工艺步骤与参数设置到位、所需培训已落实并在受控状态
尝试、突破与转变
组建小组的过程并不轻松,性格与经验差异带来了几次激烈讨论。但最终达成共识,为每台设备制定了工艺步骤、培训要求和关键测量项。据此,每位操作工接受了这些交付物的培训,新流程付诸实施并测量有效性。建立了对理解程度与反馈的监控机制,控制文件也做了小幅修订。操作工与管理层之间形成了新的合作氛围,这是本次工作的重要收益之一。
随着标准作业与目视标准建立、形成文件并张贴在每台设备旁,转变随之发生。这些文件标明了正确运行设备所需的步骤,以及为保持最佳产出水平必须维持的关键测量值与设置。作为目视标准的一部分,关键设置的照片过塑后张贴在设备旁,管理代表可在每个班次核查执行情况。
收益
产能改善工作的前 30 天,用于识别关键问题区域、评估差距、采集基线产能数据,并与当地管理层和员工就项目计划达成一致、组建小组、制定改善方案、编制实施计划与排期。
后 30 天开始时,执行部署计划、开展培训、采集改善后数据。60 天结束时,产能提升 38%,机修工换型时间缩短 50%,实际上由于停机与换型时间减少,每周增加了 1.5 个班次的生产。这些改善合计使该厂年销售毛利增加 48 万美元。
SBTI 提供经过验证的分步方法,用于识别约束,以及多数业务约束背后的成因——这些成因往往集中在人的动态因素,以及缺少清晰、简洁的流程标准。借助可重复的方法,流程的复杂性可以被拆解为可管理的单元,再逐项处理。我们提供"倾听—设计—执行"的简明战略模型,其中倾听环节不收取费用。我们与您和您的团队会面,围绕业务目标、盈利需求展开对话,并评估我们是否有能力与您合作达成这些目标。
如果您希望为您的企业申请一次倾听会,可以联系我 Jennifer Dahl,邮箱 service@sbtionline.cn