背景
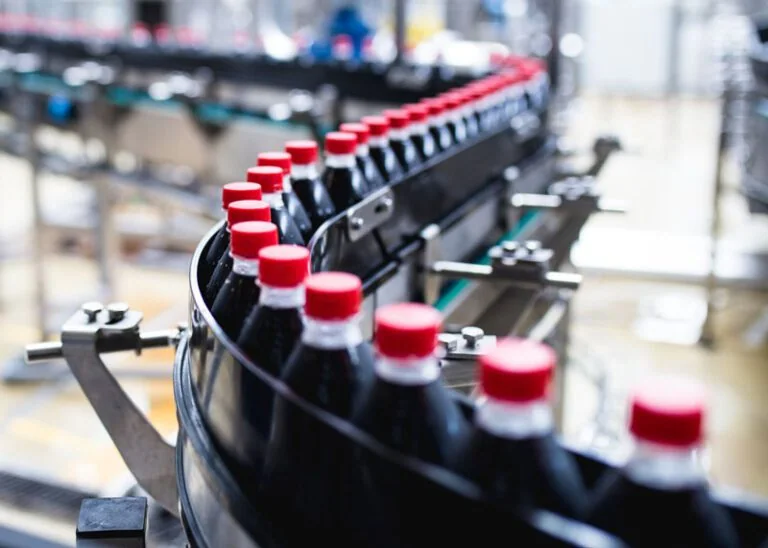
我们的客户是北美一家硬质包装制造商,生产塑料瓶与容器。卓越运营是高管团队秉持的核心原则,其中尤其强调原材料利用率,以此推动净利润改善。
挑战
在厂区整合与持续进行的制造效率改善之间取得平衡,对资源分配构成重大挑战。管理层已拨付资本资金用于推动产品再平衡,但执行必须迅速、精准,才能达成全部关键目标。
根本原因
SBTI 开展了工厂观察与配套数据采集,记录了材料在车间整个价值流中的流动。客户虽拥有一支敬业且经验丰富的员工队伍,但在准确测量材料使用量、更好地应对偏差方面仍有改善空间。
当发现流向不利方向的材料比原先认知的多出 2.5 倍时,本地管理层亲身体会到了这次分析的价值。记录下这一事实后,管理层得以制定程序并调整变量,从而减少根本原因。
机会
头脑风暴会提出了改进下游流程管理与常规缺陷检测指标的程序,以引导有效行为,并在流程前端对材料流失做防错。
结果
在本地层面,成果是人们对持续改善方法论的认可与重视,这为把项目中获得的技能用于其他课题打下了良好基础。财务上,材料利用率改善合计带来数万美元的收益。
联系我们
今天就安排一次倾听会。