一家精密制造企业(可以想象这样的场景:复杂的曲面几何、微米级公差、高转速下相互作用的零部件,以及分装和总装工序)的精益(Lean)推行失败了。他们在分装和总装做成了几项现场精益(5S),但没有形成完整整合的制造体系,从财务上讲更谈不上成功。问题在于,机加工序从根本上不具备能力。
业务正旺,积压订单不断增加,工厂长期加班。等到要启动精益时,已经没有时间和资源去做价值流图,而那张图本来有可能揭示隐藏工厂。新招来的精益专员和新培训的精益骨干判断:既然我们一直能做出合格产品、市场还要更多,那就可以从总装的改善周(Kaizen)入手开始精益之旅,再通过建立分段拉动系统,一路往上游的生产工序推进。努力到分装就卡住了。于是精益人员只能在总装和分装上尽力微调,同时应付自制零部件质量与供应的不稳定,以及参与制造和供应这些零部件的各个组织。
协作的沟通渠道正在瓦解,新来的精益“外来者”与生产、维修、制造工程、工装、质量、生产控制各岗位的资深技工群体之间出现了隔阂。资深技工把精益看作装配环节的装饰,好看,但在资产密集的工程产品机加环境里不实用。精益专员因为无法建立拉动系统而挫败,最终也接受了这样一种看法:像他们这样的精密机加环境是独特情形,因为没有汽车产品那样的产量和重复性。
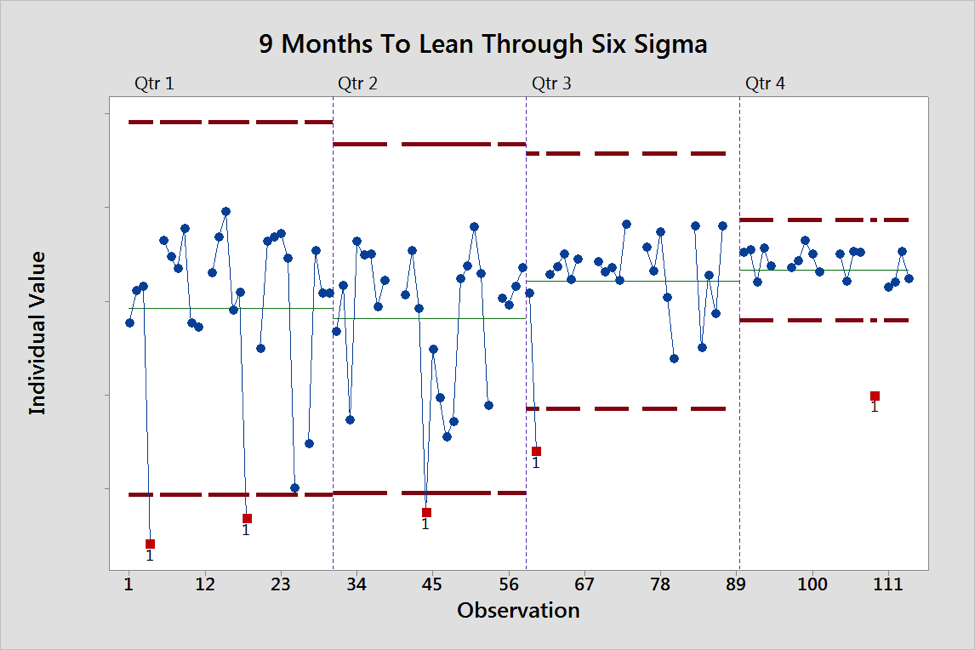
与此同时,积压订单还在增加。工厂满负荷,机加的废品率在上升,停机也在增加。高层不可能看不见,SBTI 因此得到了机会。我们把焦点收窄到降低废品,很快转向工序能力。我们从测量系统分析入手,并重新引入控制图。资深技工立刻指出,统计过程控制(SPC)这一套过去试过很多次,还给我们看了发黄的表格,版权标注是 1957 年,用于手工计算控制图。他们很自豪:多年前通过在机床内部、以及在量具与机床之间引入自适应控制,他们已经让 SPC 变得不必要了。
没过多久就查明,量具和机床状态的问题正在造成机加变异。有些三坐标测量机放在受控环境里,有些不是。有些带温度补偿,有些不带。因为生产任务紧,有些零件刚加工完还热着就检测,有些则等冷却后再测。在热态下测过的零件回到加工中心时已经冷却,坐标与记录对不上。很快我们就证明,三坐标测量机及其测量过程不可重复。我们发现手动量具的 R&R 很差,操作员测量时无法做出有效分辨。我们还看到好心的 CNC 编程员现场临时改程序,去补偿那些编码器有故障、导轨和主轴轴承磨损的机床上的错误测量值。编程员通过让一个轴顶住另一个轴来重新编程,抵消因磨损造成的配合间隙,以维持单件尺寸和公差。每个编程员对遇到的状况都有自己的一套办法,而每次换型、每次测量审核都在遇到状况。
我们走了一遍这样的过程:修量具、修机床、验证关键机床的能力。走完这个过程,预防性维护体系建立起来了,统计过程控制重新引入并维持,NC 程序回到标准状态,供应链平稳下来,原先设想的精益体系也具备了重新推行的条件。
大约九个月后,发货记录不断刷新,废品、加班和停机下降,年化节省超过 800 万美元,精益持续改善流程开始运转。
需要说明的是,SBTI 的所有顾问同样精通精益与六西格玛(Six Sigma)。它们本就是同一套工具箱。我们在医疗健康、制造和服务领域还做了很多。给我们打电话,让我们倾听你的需求。
!!
如果你想了解 SBTI 如何帮助你的公司,今天就打电话预约一次零风险的倾听会,让你的组织走上成功之路。